
1. Болни точки во индустријата: Зошто традиционалните брусилки со коленесто вратило го ограничуваат фабричкото производство
Глобалната побарувачка за високопрецизни делови за ексцентрични вратила продолжува да расте, особено компресори за греење, вентилација и климатизација, брегасти вратила за нови енергетски возила и роботски редукторски вратила. Повеќето производители се соочуваат со 4 основни производствени тесни грла со стари машини за брусење:
- Прецизно поместување по долготрајна работа:Обичните линеарни водилки брзо се абеат по 3-6 месеци континуирана работа. Термичката деформација предизвикана од висока температура на мелење води до толеранција на заобленост надвор од спецификациите, потребна е честа рачна компензација на секои 2 часа.
- Повеќекратното стегање предизвикува висока стапка на отфрлање:Традиционалните брусилки брусат само еден ексцентричен надворешен дијаметар по поставување. Повтореното расклопување и стегање доведуваат до кумулативна грешка во позиционирањето, а стапката на отпад останува на 8%-12%.
- Ниска ефикасност на производството, ограничено производство:Одделните процедури за грубо мелење и завршно мелење го продолжуваат времето на циклусот за производство на едно парче, не можејќи да поддржат големи сериски нарачки од брендови за автомобили и ладилници.
- Скриен ризик од судир и високи трошоци за одржување:Без детекција на воздушен јаз во реално време, често се случува судир на брусилката или на обработениот дел, што предизвикува скапа поправка на вретеното и запирање на производството.
- Соочувајќи се со овие проблеми на ниво на целата индустрија, тимот за истражување и развој на Јуен помина 2 години оптимизирајќи ја мелницата за коленесто вратило G1. Комбинирана мултифизичка симулација со конечни елементи и целосен хидростатски дизајн на менувачот, овој модел ги решава сите горенаведени проблеми за обработка на масовно ексцентрично вратило.
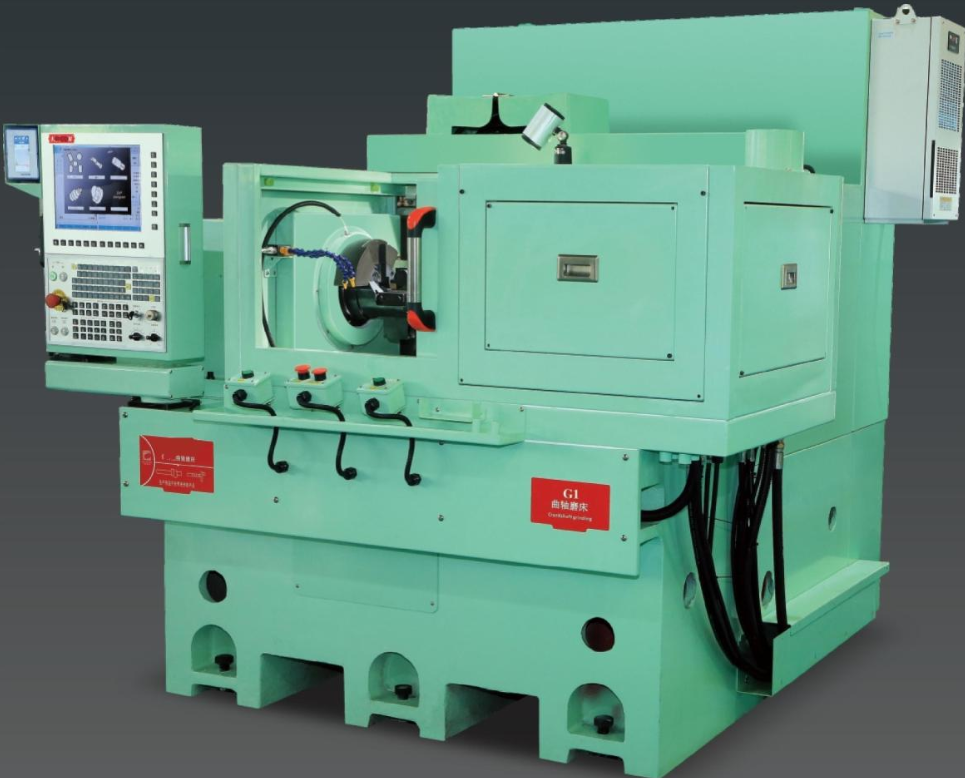
2. Дизајн на целата машина и анализа на оптимизација на конечни елементи
2.1 Рамка за кревет од леано железо со висока цврстина
Сите компоненти на основата, столбот и лизгачот се изработени од висококвалитетно густо печено леано железо. По третманот за вештачко стареење и ослободување од стрес повеќе од 6 месеци, подлогата избегнува долготрајна деформација под 24-часовно континуирано силно оптоварување со мелење. Дизајнот за наклонета дренажа на маслото на подлогата спречува акумулација на течност за сечење, нема истекување на масло, лесно е секојдневно чистење и одржување.
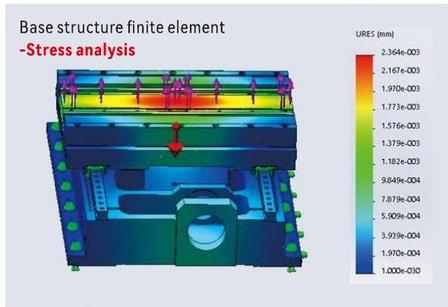
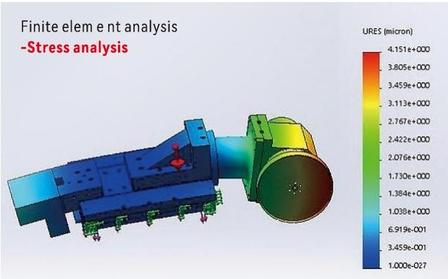
2.2 Верификација на симулација на повеќе физичко поле пред масовно производство
Пред формалното производство, секоја клучна компонента на G1 поминува низ анализа на статички напрегања со конечни елементи, тест на резонантна фреквенција и симулација на термичко спојување на флуид:
- Статички тест на стрес:Максимална деформација контролирана во рамките на микронско ниво под целосно оптоварување со мелење
- Резонантна анализа:Избегнувајте преклопување на работната фреквенција со брзината на ротација на вретеното, елиминирајте ги вибрациите со голема брзина
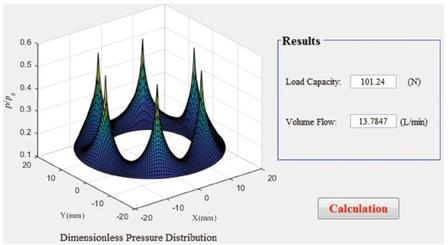
- Симулација на притисок на хидростатски филм за масло:Оптимизирајте го распоредот на шуплината на маслото за да го избалансирате рамномерниот капацитет на лежиштето
2.3 Основна предност: Целосен хидростатички систем за водилки
Хидростатскиот водич е основната конкурентска предност на брусилките од осум серии Yuhen, различни од обичните линеарни конкуренти на водичи.
- Материјал:Композитна основа по нитридирање + криоген третман, ултра висока цврстина, отпорност на корозија
- Принцип на работа:Триење со чиста течност помеѓу водилките, нула директен контакт со метал, без абење дури и по децении работа
- Индекс на прецизност:Правост помала од 0,1μm / 500mm
- Термичка стабилност:Вграден циркулирачки канал за ладење на телото на водичот, контрола на зголемувањето на температурата во рамките на ±0,5°C за време на долгочасовно мелење
- Сервисен век:Неограничен теоретски век на траење, речиси нула трошоци за одржување на водичот
3. Целосен систем за прецизна контрола со затворена јамка и параметри на точноста на јадрото
3.1 Високопрецизен линијар за решеткасти линии Целосни повратни информации
G1 опремува увезен владетел за решетка со висока резолуција како стандардна конфигурација, остварува целосна контрола на затворена јамка на системот за напојување на X-оската, без грешка во средниот пренос:
Секое движење на напојувањето на меленото тркало се мери во реално време со решетка, CNC системот автоматски компензира мало димензионално отстапување, обезбедувајќи конзистентна големина на илјадници работни парчиња во една серија.
3.2 Систем за откривање на воздушни празнини и систем против судир Marposs 3.2
Овој интегриран модул за безбедност и мерење е стандардна конфигурација за G1, со две основни функции:
- Мониторинг на воздушниот клиренс во реално време:Детектирајте го растојанието помеѓу тркалото за мелење и работното парче во реално време, испратете аларм за рано предупредување кога растојанието е премногу мало, избегнувајте крут судир.
- Автоматска калибрација на дијаметарот на брусилката:Системот динамички ја евидентира вистинската големина на тркалото, автоматски го прилагодува ходот на напојување по обработката на тркалото, без рачно внесување на параметар.
3.3 Интелигентен CNC интерфејс човек-машина
Графички оперативен систем базиран на Windows, две практични функции за фабричките оператори:
- Онлајн уредување на кривата на контурата на ексцентричното вратило
- Директен увоз на цртање, автоматско генерирање на комплетна програма за мелење: Не е потребно комплексно рачно програмирање со G-код, намалување на циклусот на обука на операторот од 1 месец на 3 дена.
4. Мулти-ексцентрична интегрирана функција за мелење со една стега
4.1 Уникатна логика за обработка за ексцентрични работни парчиња
Повеќето брусилки со коленесто вратило на пазарот можат да брусат само еден ексцентричен круг откако ќе бидат стегнати. G1 реализира еднократно стегање за да се заврши брусењето на 2 или повеќе ексцентрични надворешни дијаметри:
- Фиксирајте го работниот дел со два центра или хидраулична стега
- Моторот на вртежен момент со C-оска го придвижува работното парче да ротира со променлива брзина
- Линеарен мотор со X-оска со голема брзина на напојување, координатна врска со C-оската за следење на ексцентричната контура
- Целосно грубо брусење, полуфинално и завршно брусење без повторно стегање
4.2 Споредба на податоци за ефикасност и принос
4.2 Усогласување на вретеното за силна сила на мелење
Вретеното на брусилното тркало има структура оптимизирана за конечни елементи, со што се зголемува цврстината при отстранување на тежок материјал. Може да издржи голема сила на сечење при груба обработка на кованици и леани празнини на коленестото вратило, без траги од треперење на површината на обработуваниот материјал.
5. Дизајн компатибилен со автоматизација, усогласување на беспилотни производствени линии
5.1 Резервиран стандарден интерфејс за поврзување со робот
G1 резервира комплетен сигнален интерфејс за 6-осен роботски манипулатор со рака и носач, поддржува целосно автоматско вчитување/растоварување без модификација на машината:
- Автоматско напојување на обработениот материјал
- Автоматско стегање и центрирање
- Онлајн откривање на големината на надворешниот дијаметар
- Автоматско облекување и компензација на брусилки
- Сортирање на готов производ и редење на празни места
5.2 Дополнителни помошни модули за автоматизација
Клиентите можат да изберат придружни модули според распоредот на работилницата:
- Систем за филтрирање на течност за мелење со повеќестепена константна температура: Прецизност на филтерот 0,01 mm, одржување на стабилна грубост на површината на работното парче
- Колектор на маслена магла: Целосен лим покриен по желба, чиста работилница, соодветна прецизна работилница за климатизација
- Автоматска станица за чистење на обработениот материјал: Отстранете ги остатоците од мелење пред мерење офлајн
5.3 Режим на управување со повеќе машини од еден човек
По усогласувањето на роботската единица, еден оператор може да управува со 3-6 сета брусилки G1 истовремено. Трошоците за работна сила се намалени за 70% во споредба со режимот на рачно полнење, совршено се вклопуваат во европските и фабриките од Југоисточна Азија со високи трошоци за работна сила.
6. Широка индустрија за примена и типични машински обработливи парчиња
6.1 Основна индустрија за примена 1: Компресор за ладење и климатизација
Главни делови за обработка:Коленесто вратило на компресорот, ексцентрично вратило за фрижидер, ротационен компресор за клима уред
Потребни услови за обработка:Заобленост ≤1.5μm, големина на серијата 5000-50000 парчиња месечно
Предност во индустријата:Стабилната прецизност G1 го решава проблемот со бучавата на компресорот предизвикана од димензионалното отстапување на ексцентричното вратило.
6.2 Основна индустрија за примена 2: Автомобилска индустрија со нова енергија
Главни делови за обработка:Брегаста осовина на моторот, ексцентрично вратило на погонот, ново енергетско средно вратило на моторот
Потребни услови за обработка:Висока отпорност на замор, конзистентна завршна обработка на површината за долг век на траење на авто деловите
6.3 Проширени полиња на примена од висока класа
- Воздухопловна опрема: Мала специјална ексцентрична прецизна оска
- Медицински помагала: Микро ексцентрични делови за имплантска опрема
- Хидраулични и пневматски компоненти: Ексцентрично вратило на хидрауличен вентил
- Роботски редуктор: Ексцентрично вратило со висока прецизност на излез
6.4 Стандард за квалитет на обработка на работни парчиња
По мелење со машина G1:
- Заобленост: ≤1,5 μm
- Коаксијалност: ≤2.5μm
- Површинска грубост: Ra ≤0.25μm
7. Целосна заштита на безбедноста на машината и долгорочно стабилно работење
7.1 Механизам за повеќеслојна безбедносна заштита
- Систем за аларм против судир со воздушен отвор
- Копче за итно запирање + безбедносна заштита на вратата
- Заштита од автоматско исклучување на вретеното со низок притисок на маслото (ексклузивна функција за хидростатско вретено)
- Уред за автоматско исклучување од преоптоварување и прегревање
7.2 Дизајн со ниски трошоци за одржување
- Хидростатска водилка без абење, без редовна замена на водилката
- Циркулациониот систем за ладење го продолжува работниот век на вретеното, циклусот на одржување на вретеното е над 3 години
- Сплит резервоар за филтрирање на течноста за мелење, лесно расклопување и чистење, намалување на времето на застој
7.3 Стандард за контрола на квалитет пред испорака
Секоја брусилка G1 се подложува на 72-часовен тест за континуирано работење со полно оптоварување пред испорака во фабриката:
- Тест за континуирано мелење на ексцентрично вратило
- Прецизно повторено откривање на секои 4 часа
- Целосен тест на функцијата за автоматско поврзување
- Инспекција на системот за безбедносна заштита. Само сите прецизни индекси остануваат стабилни. Машината може да се спакува и испорача до клиентите.
8. Соработка и контакт информации, завршување на CTA
8.1 Зошто да ја изберете Beijing Yuhen Machinery како добавувач на машина за мелење
- Комплетна линија на производи за мелници од осум серии:Безцентричен / Цилиндричен / Сложен / Вметнат / Вертикален / Коленесто вратило / Брегаста вратило / Навојна брусилка, добавувач на опрема за брусење на едно место
- Независен софтвер за симулација на флуиди за истражување и развој, саморазвиен систем за контрола на CNC, независна интелектуална сопственост на основната технологија
- Прилагодена услуга:Нестандардна машина за мелење, целосно автоматски дизајн на производствена линија според цртежот на работното парче
- Глобална постпродажна услуга:Видео водство од странски инженери, брза испорака на резервни делови
- Бесплатна услуга:Симулација на процесот на работно парче, бесплатен тест за мелење со примерок, професионална техничка понуда
Контакт информации
Име на компанијата:Пекинг Јухен Машинери Ко., ООД
Адреса:1809, 15-ти кат, зграда 1, бр. Б12 улица Џонггуанцун Јужна, округ Хајдијан, Пекинг
Контакт лице:Бршлен
WhatsApp: +86-189-2559-3414
Тел. / WeChat: +86-189-2559-7030
Е-пошта: Sales5@yuhenmachine.com
Повик за акција
Доколку вашата фабрика има проблеми со ниска ефикасност и нестабилна прецизност на обработката на коленестото вратило/екцентричното вратило, ве молиме испратете ги вашите цртежи на работното парче, побарувачката за серии и распоредот на работилницата на нашата е-пошта.сениорско мелењеИнженерот ќе одговори со прилагодено решение и понуда во рок од 24 работни часа. Исто така, поддржуваме инспекција на фабриката на лице место и тестирање на машината за глобални клиенти.
Време на објавување: 12 август 2026 година

